|
|
| Nama merek: | CHG |
| Nomor Model: | AC-24 |
| MOQ: | 1 Set |
| Harga: | 100,000-300,000 USD |
| Ketentuan Pembayaran: | L/C,D/A,D/P,T/T |
| Kemampuan Penyediaan: | 10 set per tahun |
Jalur Produksi Pelapisan Serbuk Profil Aluminium dengan Konveyor Gantung
Sistem Penyelesaian Permukaan Khusus untuk Ekstrusi Aluminium
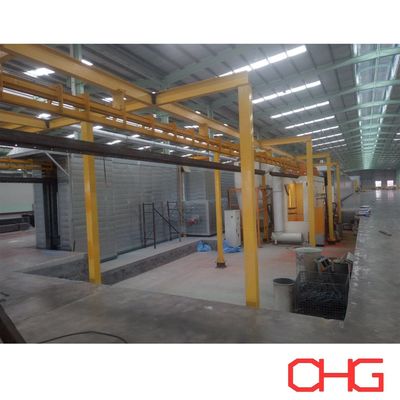
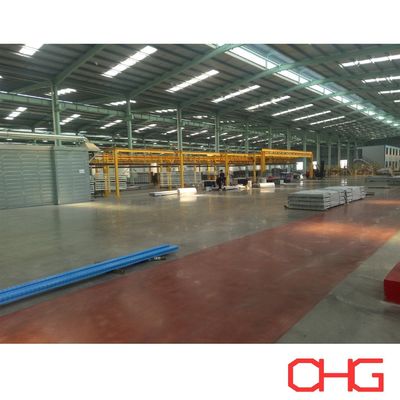
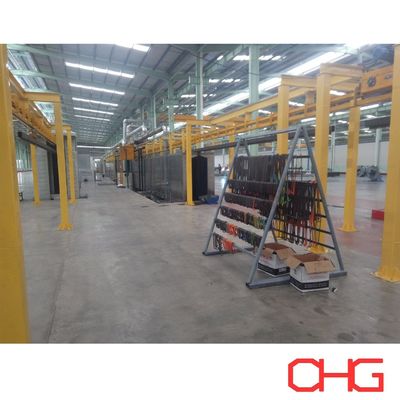
Jalur produksi pelapisan serbuk untuk profil aluminium ini menyediakan solusi terintegrasi untuk penyelesaian permukaan ekstrusi aluminium arsitektur dan industri.
Sistem ini menggunakan konveyor gantung untuk mengangkut profil melalui tahap produksi utama, menciptakan alur kerja berkelanjutan dari pra-perlakuan dan pengeringan hingga aplikasi serbuk, pengeringan, pendinginan, dan inspeksi akhir. Pemuatan dan pembongkaran manual memungkinkan produsen menangani profil dengan panjang, penampang, dan persyaratan batch yang berbeda tanpa menimbulkan kerumitan yang tidak perlu dalam proses penanganan material.
Setiap jalur produksi direkayasa sesuai dengan produk aluminium aktual, keluaran yang dibutuhkan, spesifikasi pelapisan, kondisi pabrik, dan tingkat otomatisasi yang diinginkan.
Konfigurasi Peralatan Utama
Jalur pelapisan serbuk profil aluminium yang lengkap dapat mencakup:
Sistem pra-perlakuan permukaan aluminium
Bagian pembilasan air
Oven pengering kelembaban
Konveyor gantung
Ruang semprot serbuk
Pistol semprot elektrostatik otomatis
Peralatan sentuhan manual
Sistem pasokan serbuk
Peralatan pemulihan serbuk
Oven pengering serbuk
Bagian pendinginan
Kontrol PLC dan HMI
Stasiun pemuatan dan pembongkaran manual
Konfigurasi peralatan akhir tergantung pada proses produksi dan persyaratan pelapisan pelanggan.
Penanganan Material Gantung
Profil aluminium panjang memerlukan posisi yang stabil dan jarak yang sesuai saat bergerak melalui jalur produksi.
Konveyor gantung dirancang sesuai dengan faktor-faktor seperti:
Panjang profil maksimum
Penampang profil
Berat benda kerja
Profil per gantungan
Jarak gantungan
Kapasitas jalur yang dibutuhkan
Kecepatan konveyor
Tinggi bebas bengkel
Tata letak peralatan
Gantungan dan titik suspensi yang sesuai dipilih untuk menjaga stabilitas profil sambil mempertahankan akses yang memadai untuk pra-perlakuan, penyemprotan serbuk, dan pengeringan.
Untuk aplikasi yang memerlukan akumulasi pembawa atau kontrol produksi yang lebih fleksibel, konveyor Power and Free juga dapat dipertimbangkan.
Pra-perlakuan Profil Aluminium
Persiapan permukaan memiliki pengaruh signifikan pada kinerja adhesi dan korosi dari lapisan serbuk jadi.
Sebelum aplikasi serbuk, profil aluminium dibersihkan dan diperlakukan secara kimia untuk menghilangkan kontaminan dan membentuk permukaan yang sesuai untuk pelapisan.
Urutan pra-perlakuan aluminium yang khas dapat mencakup:
Pembersihan minyak → Pembilasan → Etsa / Perlakuan Permukaan → Pembilasan → Perlakuan Konversi → Pembilasan Akhir
Urutan sebenarnya ditentukan oleh paduan aluminium, kondisi permukaan, sistem kimia, dan kinerja pelapisan yang dibutuhkan.
Pembersihan dan Penghilangan Minyak
Minyak, gemuk, debu, residu ekstrusi, dan kontaminan lainnya dihilangkan dari permukaan aluminium sebelum perlakuan kimia lebih lanjut.
Etsa dan Perlakuan Permukaan
Jika diperlukan, tahap etsa atau perlakuan permukaan terkait dapat dimasukkan untuk mempersiapkan substrat aluminium untuk perlakuan konversi selanjutnya.
Perlakuan Konversi
Tergantung pada spesifikasi proyek, jalur dapat menggunakan perlakuan konversi krom atau bebas krom yang sesuai.
Proses yang dipilih membantu membentuk antarmuka yang sesuai antara substrat aluminium dan lapisan serbuk sambil berkontribusi pada perlindungan korosi yang dibutuhkan.
Pembilasan Akhir
Residu bahan kimia proses dihilangkan sebelum profil melanjutkan ke pengeringan. Persyaratan pembilasan akhir, termasuk kualitas air, ditentukan sesuai dengan kimia pra-perlakuan yang dipilih.
Pengeringan Kelembaban Sebelum Aplikasi Serbuk
Setelah pra-perlakuan basah, profil aluminium memasuki bagian pengeringan untuk menghilangkan kelembaban permukaan yang tersisa.
Sistem pengeringan dirancang sesuai dengan:
Dimensi profil
Ketebalan penampang aluminium
Kecepatan konveyor
Kapasitas produksi
Proses pra-perlakuan
Kondisi pengeringan yang dibutuhkan
Permukaan benda kerja yang cukup kering memberikan kondisi yang sesuai untuk aplikasi serbuk elektrostatik selanjutnya.
Aplikasi Serbuk Elektrostatik
Profil aluminium yang disiapkan memasuki ruang semprot serbuk, di mana serbuk yang bermuatan elektrostatik diaplikasikan pada benda kerja yang di-grounding.
Tergantung pada persyaratan produksi, bagian penyemprotan dapat menggabungkan:
Pistol semprot otomatis
Resiprokator
Pistol sentuhan manual
Peralatan pasokan serbuk
Peralatan pemulihan serbuk
Pistol otomatis memberikan aplikasi yang berulang selama produksi berkelanjutan, sementara sentuhan manual dapat digunakan untuk penampang yang rumit, area tersembunyi, dan lokasi yang memerlukan cakupan tambahan.
Jumlah dan posisi pistol semprot ditentukan sesuai dengan geometri profil, kecepatan jalur, keluaran yang dibutuhkan, dan spesifikasi pelapisan.
Pemulihan Serbuk dan Manajemen Warna
Serbuk yang berlebihan dikumpulkan oleh sistem ekstraksi dan pemulihan ruang.
Konfigurasi pemulihan yang sesuai tergantung pada:
Jumlah warna serbuk
Frekuensi perubahan warna
Volume produksi
Persyaratan pemulihan serbuk
Waktu pembersihan yang dibutuhkan
Konfigurasi ruang semprot
Bagi produsen yang memproduksi beberapa warna, persyaratan perubahan warna harus dipertimbangkan selama desain awal ruang dan sistem pemulihan.
Pengeringan Serbuk
Setelah penyemprotan, profil yang dilapisi diangkut ke oven pengering.
Selama pengeringan, serbuk meleleh, mengalir, dan berikatan silang untuk membentuk film pelapis jadi.
Sistem pengeringan direkayasa sesuai dengan persyaratan produsen serbuk dan karakteristik termal profil aluminium.
Faktor penting meliputi:
Suhu logam yang dibutuhkan
Spesifikasi pengeringan serbuk
Penampang dan ketebalan dinding profil
Kecepatan konveyor
Kapasitas produksi
Konfigurasi oven
Energi pemanas yang tersedia
Kondisi pengeringan yang benar penting untuk mencapai penampilan, adhesi, sifat mekanik, dan kinerja pelapisan jangka panjang yang dibutuhkan.
Pendinginan dan Inspeksi Akhir
Setelah keluar dari oven pengering, profil yang dilapisi melewati bagian pendinginan sebelum dibongkar dan penanganan lebih lanjut.
Produk jadi kemudian dapat diperiksa sesuai dengan spesifikasi kualitas yang dibutuhkan.
Item inspeksi tipikal meliputi:
Ketebalan film kering
Penampilan permukaan
Warna dan kilap
Adhesi pelapisan
Keseragaman pelapisan
Cacat yang terlihat
Pengujian tambahan dapat dimasukkan sesuai dengan standar produk pelanggan dan persyaratan penggunaan akhir.
Aplikasi Khas
Jalur produksi dapat disesuaikan untuk produk aluminium seperti:
Profil jendela dan pintu
Profil dinding tirai
Ekstrusi aluminium arsitektur
Profil aluminium industri
Komponen furnitur
Profil aluminium dekoratif
Bingkai panel surya
Komponen sistem bangunan
Ekstrusi terkait transportasi
Produk aluminium umum
Karena produk yang berbeda memiliki penampang dan persyaratan penyelesaian yang berbeda, tata letak dan proses jalur produksi harus dikembangkan di sekitar rangkaian produk aktual.
Solusi Pelapisan Serbuk Aluminium Khusus
Setiap jalur pelapisan serbuk profil aluminium dirancang sesuai dengan kondisi produksi spesifik proyek.
Untuk mengembangkan solusi teknis yang tepat, informasi berikut sangat penting:
Gambar atau penampang profil aluminium
Panjang profil maksimum dan minimum
Dimensi benda kerja maksimum
Berat profil
Kapasitas produksi per jam atau harian yang dibutuhkan
Jumlah profil per gantungan
Spesifikasi pelapisan yang dibutuhkan
Persyaratan pra-perlakuan
Jenis serbuk
Jumlah warna
Frekuensi perubahan warna
Dimensi pabrik dan tinggi bebas
Sumber energi yang tersedia
Kondisi listrik lokal
Tingkat otomatisasi yang dibutuhkan
Berdasarkan informasi ini, kami dapat merekayasa sistem pra-perlakuan, peralatan pengeringan, konveyor gantung, ruang semprot serbuk, peralatan aplikasi dan pemulihan serbuk, oven pengering, bagian pendinginan, sistem kontrol, dan tata letak jalur produksi lengkap untuk memenuhi persyaratan manufaktur pelanggan.
Hubungi kami dengan informasi profil aluminium Anda dan kapasitas produksi yang dibutuhkan untuk proposal teknis dan kutipan yang disesuaikan.
![]()