|
|
| Nama merek: | CHG |
| Nomor Model: | AC-29 |
| MOQ: | 1 set |
| Harga: | 100,000-300,000 USD |
| Ketentuan Pembayaran: | D/p, t/t, d/a, l/c |
| Kemampuan Penyediaan: | 10 set per tahun |
Jalur Pelapisan Serbuk Otomatis dengan Bilik Semprot PP dan Konveyor Power and Free
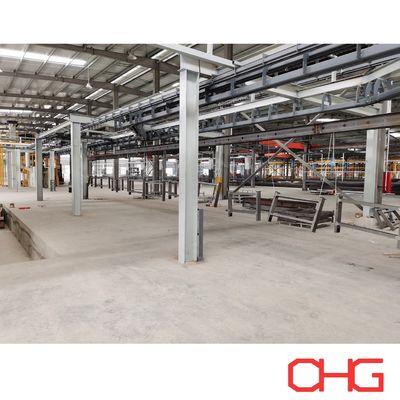
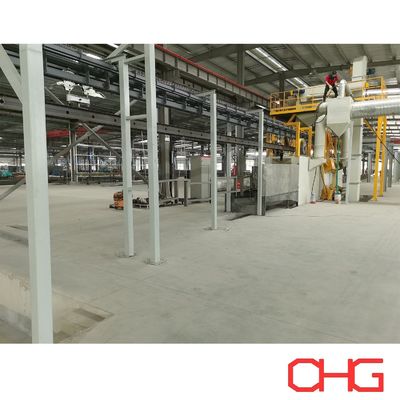
CHG menyediakan khusus lini produksi pelapisan serbuk otomatis untuk produsen yang memproses produk logam dengan dimensi, bentuk, dan persyaratan penyelesaian permukaan yang bervariasi.
Sistem ini mengintegrasikan bilik semprot serbuk polipropilena (PP), pistol semprot elektrostatik otomatis, stasiun sentuh manual, dan konveyor overhead Power and Free. Benda kerja dimuat dan dibongkar secara manual, sementara konveyor mengoordinasikan transportasi melalui tahap produksi utama.
Kombinasi penyemprotan otomatis dan pelapisan tambahan manual memungkinkan jalur untuk mengakomodasi baik komponen logam biasa maupun produk dengan geometri yang lebih rumit.
Setiap jalur produksi dirancang sesuai dengan benda kerja aktual pelanggan, kinerja pelapisan yang dibutuhkan, kapasitas produksi, dan ruang pabrik yang tersedia.
Bagian aplikasi serbuk menggunakan bilik semprot yang terbuat dari PP (polipropilena).
PP memberikan ketahanan yang baik terhadap banyak bahan kimia industri dan menawarkan permukaan yang cocok untuk pembersihan dan perawatan rutin.
Dimensi bilik, bukaan konveyor, dan pengaturan penyemprotan dapat disesuaikan sesuai dengan ukuran benda kerja maksimum dan persyaratan produksi.
Pistol elektrostatik otomatis melakukan aplikasi serbuk utama, mendukung operasi penyemprotan yang berulang.
Stasiun sentuh manual memungkinkan operator untuk menerapkan serbuk tambahan ke sudut, permukaan tersembunyi, sambungan las, dan area lain yang memerlukan perhatian khusus.
Pengaturan gabungan ini memberikan fleksibilitas bagi produsen yang memproduksi komponen logam yang berbeda.
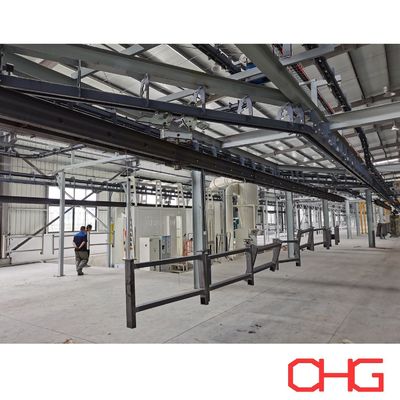
Konveyor overhead mengangkut benda kerja yang digantung di antara tahap produksi.
Konfigurasi Power and Free-nya memungkinkan pembawa untuk berhenti, menumpuk, dan melanjutkan gerakan di posisi yang ditentukan, membantu mengoordinasikan operasi pemrosesan dengan persyaratan waktu yang berbeda.
Operator menempatkan komponen logam pada gantungan khusus di stasiun pemuatan dan mengeluarkan produk jadi setelah pendinginan.
Penanganan manual memberikan fleksibilitas untuk produk dengan bentuk, dimensi, dan pengaturan gantung yang berbeda.
| Peralatan | Fungsi |
|---|---|
| Stasiun Pemuatan | Penempatan manual benda kerja logam |
| Konveyor Power and Free | Transportasi terkontrol dan akumulasi pembawa |
| Sistem Pra-perlakuan | Pembersihan permukaan dan perlakuan kimia |
| Oven Pengering | Penghilangan kelembaban sisa |
| Bilik Semprot Serbuk PP | Area aplikasi serbuk tertutup |
| Pistol Semprot Otomatis | Aplikasi serbuk elektrostatik utama |
| Stasiun Sentuh Manual | Pelapisan tambahan permukaan kompleks |
| Sistem Pemulihan Serbuk | Pengumpulan serbuk yang berlebihan |
| Oven Pengeringan | Pengeringan termal pelapisan serbuk |
| Bagian Pendinginan | Pendinginan sebelum penanganan |
| Stasiun Pembongkaran | Pengeluaran manual komponen jadi |
| Sistem Kontrol Listrik | Koordinasi operasi konveyor dan peralatan |
Pengaturan peralatan akhir ditentukan sesuai dengan proses manufaktur pelanggan.
Bilik semprot polipropilena adalah bagian penting dari sistem pelapisan serbuk otomatis.
Tata letak internalnya dikembangkan di sekitar dimensi benda kerja, orientasi gantung, posisi pistol otomatis, dan akses operator manual.
Tergantung pada proyek, bilik dapat menggabungkan:
Pistol semprot elektrostatik otomatis
Resiprokator vertikal
Bukaan semprot manual
Koneksi ekstraksi serbuk
Peralatan pemulihan serbuk
Pencahayaan yang memadai
Akses pembersihan dan perawatan
Bukaan konveyor khusus
Sistem ekstraksi dirancang untuk menangkap serbuk di udara selama penyemprotan.
Untuk produksi yang melibatkan beberapa warna pelapisan, bilik dan pengaturan pemulihan juga dapat dievaluasi sesuai dengan prosedur pembersihan yang diperlukan dan frekuensi perubahan warna.
Produk logam yang berbeda seringkali memerlukan pendekatan penyemprotan yang berbeda.
Untuk komponen dengan bentuk teratur dan dimensi yang berulang, peralatan penyemprotan otomatis dapat memberikan urutan aplikasi yang konsisten.
Namun, produk dengan lekukan dalam, profil rumit, atau bagian yang tertutup sebagian mungkin memerlukan perhatian pelapisan tambahan.
Kombinasi pistol otomatis dan stasiun sentuh manual mengatasi persyaratan yang berbeda ini dalam satu jalur produksi.
Pistol semprot otomatis menerapkan partikel serbuk bermuatan ke benda kerja logam yang di-grounding.
Sistem penyemprotan dapat dilengkapi dengan resiprokator untuk menggerakkan pistol sesuai dengan pola aplikasi yang diperlukan.
Jumlah pistol, penempatan, jarak penyemprotan, dan parameter operasi dipilih sesuai dengan geometri benda kerja dan ketebalan lapisan yang diperlukan.
Operator manual dapat menyesuaikan sudut dan posisi pistol semprot untuk menjangkau area yang sulit ditutupi menggunakan pengaturan otomatis.
Ini berguna untuk komponen dengan:
Struktur las
Sudut internal
Bagian tersembunyi
Profil tidak beraturan
Braket dan bagian penghubung
Rakitan fabrikasi yang kompleks
Keseimbangan yang diperlukan antara penyemprotan otomatis dan manual tergantung pada jangkauan produk dan kapasitas produksi.
Konveyor Power and Free menggunakan trek daya dan bebas terpisah untuk mengontrol pergerakan pembawa yang digantung.
Berbeda dengan konveyor overhead yang digerakkan secara terus menerus, pembawa dapat dilepas dari mekanisme penggerak dan dihentikan di lokasi yang ditentukan.
Ini membuat sistem cocok untuk jalur produksi di mana operasi pemuatan, penyemprotan, pengeringan, dan pembongkaran memerlukan aliran material yang terkoordinasi.
Tergantung pada desain trek akhir dan sistem kontrol, konveyor dapat menyediakan:
Penghentian pembawa terkontrol
Akumulasi benda kerja
Pelepasan pembawa berurutan
Koordinasi dengan peralatan penyemprotan
Operasi pemuatan dan pembongkaran yang fleksibel
Penggunaan ruang pabrik overhead yang efisien
Gantungan benda kerja dirancang sesuai dengan dimensi produk aktual, berat, dan orientasi pelapisan yang diperlukan.
Pengaturan gantung yang tepat membantu menjaga transportasi yang stabil dan memberikan akses ke permukaan yang memerlukan pelapisan.
Kecepatan konveyor, jarak pembawa, dan kapasitas muat dihitung sesuai dengan output produksi yang diperlukan dan tata letak peralatan.
Urutan produksi tipikal adalah:
Pemuatan Manual → Pembersihan Permukaan → Pra-perlakuan Kimia → Pengeringan Kelembaban → Penyemprotan Serbuk Otomatis → Sentuhan Manual → Pengeringan Termal → Pendinginan → Inspeksi → Pembongkaran Manual
Sebelum pelapisan, komponen logam menjalani pembersihan untuk menghilangkan minyak, gemuk, debu, dan kontaminan permukaan lainnya.
Proses pembersihan dipilih sesuai dengan bahan substrat dan kondisi permukaan awal.
Pembersihan yang memadai penting untuk pra-perlakuan selanjutnya dan adhesi pelapisan.
Setelah pembersihan, benda kerja menerima perlakuan permukaan kimia yang sesuai.
Prosesnya tergantung pada substrat logam dan ketahanan korosi yang diperlukan.
Untuk produk baja, sistem perlakuan konversi fosfat atau alternatif dapat dipilih.
Untuk komponen aluminium, lapisan konversi krom atau bebas krom mungkin sesuai.
Peralatan pra-perlakuan dapat dirancang sebagai sistem semprot atau rendam sesuai dengan karakteristik benda kerja dan persyaratan produksi.
Setelah pra-perlakuan dan pembilasan, benda kerja melewati oven pengering.
Tahap ini menghilangkan kelembaban permukaan sisa sebelum aplikasi serbuk elektrostatik.
Suhu pengeringan dan waktu tinggal dipilih sesuai dengan dimensi produk, ketebalan material, dan pengaturan konveyor.
Benda kerja yang dikeringkan memasuki bilik semprot PP.
Pistol semprot elektrostatik otomatis menerapkan serbuk ke permukaan logam yang di-grounding.
Sentuhan manual dapat dilakukan di mana cakupan tambahan diperlukan.
Peralatan penyemprotan dan parameter pengiriman serbuk dikonfigurasi sesuai dengan spesifikasi pelapisan dan geometri benda kerja.
Setelah aplikasi serbuk, benda kerja diangkut ke oven pengering.
Pemanasan terkontrol menyebabkan serbuk meleleh dan mengalir menjadi film pelapis yang kontinu.
Untuk pelapis serbuk termoset, ikatan silang kimia mengembangkan sifat pelapisan yang ditentukan.
Proses pengeringan dirancang sesuai dengan persyaratan produsen serbuk, terutama suhu logam yang diperlukan dan waktu pengeringan.
Setelah pengeringan, komponen yang dilapisi memasuki area pendinginan.
Pendinginan alami atau udara paksa dapat dipilih sesuai dengan karakteristik benda kerja dan aliran produksi yang diperlukan.
Komponen didinginkan secukupnya sebelum penanganan dan pembongkaran.
Produk jadi diperiksa sesuai dengan standar pelapisan yang diperlukan.
Prosedur inspeksi tipikal meliputi:
Pengukuran ketebalan film kering
Pemeriksaan penampilan permukaan
Pengujian adhesi
Verifikasi warna dan kilap
Identifikasi cacat pelapisan yang terlihat
Penilaian cakupan pelapisan
Pengujian tambahan dapat dimasukkan sesuai dengan aplikasi produk.
Bilik semprot serbuk dapat dihubungkan ke sistem pemulihan yang mengumpulkan serbuk yang berlebihan.
Tergantung pada persyaratan produksi, pengaturan pemulihan dapat mencakup pemisahan siklon, filtrasi kartrid, atau kombinasi teknologi pengumpulan yang sesuai.
Sistem dipilih sesuai dengan karakteristik serbuk, volume produksi, frekuensi perubahan warna, dan kualitas pelapisan yang diperlukan.
Serbuk yang dipulihkan dapat digunakan kembali jika kompatibel dengan rekomendasi produsen serbuk dan persyaratan kualitas pelanggan.
Pemilihan peralatan pemulihan yang tepat membantu mengelola konsumsi serbuk dan menjaga kondisi operasi yang sesuai di dalam bilik semprot.
Pemrosesan fleksibel: Sistem dapat mengakomodasi benda kerja logam yang berbeda melalui gantungan khusus, penanganan manual, dan pengaturan penyemprotan yang dapat disesuaikan.
Aplikasi serbuk yang berulang: Pistol elektrostatik otomatis mendukung urutan penyemprotan yang konsisten untuk produk yang sesuai.
Kemampuan pelapisan tambahan: Stasiun sentuh manual memberikan fleksibilitas tambahan untuk geometri yang kompleks.
Transportasi material terkontrol: Konveyor Power and Free memungkinkan pembawa untuk berhenti dan menumpuk di stasiun yang ditentukan.
Bilik semprot yang dapat disesuaikan: Dimensi bilik PP dan posisi peralatan internal dirancang sesuai dengan amplop benda kerja.
Aliran produksi terintegrasi: Pra-perlakuan, penyemprotan, pengeringan, dan pendinginan dapat dikoordinasikan dalam jalur produksi yang lengkap.
Jalur pelapisan serbuk otomatis ini dapat dikonfigurasi untuk berbagai produk logam industri, termasuk:
Komponen furnitur logam
Lemari dan penutup listrik
Rangka mesin
Struktur baja fabrikasi
Rak penyimpanan dan rak
Penutup peralatan industri
Suku cadang logam otomotif
Komponen fabrikasi aluminium
Braket dan penyangga logam
Produk logam manufaktur umum
Kesesuaian peralatan tergantung pada dimensi benda kerja, berat, persyaratan pelapisan, dan volume produksi.
| Parameter | Konfigurasi |
|---|---|
| Metode Pelapisan | Penyemprotan elektrostatik otomatis dengan sentuhan manual |
| Bahan Bilik Semprot | PP (polipropilena) |
| Jenis Konveyor | Konveyor overhead Power and Free |
| Pemuatan | Manual |
| Pembongkaran | Manual |
| Bahan Benda Kerja | Baja, aluminium, dan logam konduktif lain yang sesuai |
| Dimensi Benda Kerja | Khusus |
| Kapasitas Konveyor | Sesuai dengan berat benda kerja dan desain pembawa |
| Pengaturan Pistol Semprot | Spesifik proyek |
| Pemulihan Serbuk | Dipilih sesuai dengan persyaratan produksi |
| Pra-perlakuan | Sesuai dengan substrat dan spesifikasi pelapisan |
| Pengeringan | Pengeringan kelembaban terintegrasi |
| Pengeringan | Oven pengering serbuk |
| Pendinginan | Pengaturan udara alami atau paksa |
| Otomatisasi | Konfigurasi kontrol khusus |
| Tata Letak Bengkel | Rekayasa spesifik proyek |
CHG merancang jalur produksi pelapisan serbuk sesuai dengan produk aktual dan kondisi operasi pelanggan.
Untuk rekayasa dan penawaran awal, harap berikan:
Gambar atau foto benda kerja
Bahan produk
Panjang, lebar, dan tinggi maksimum
Berat benda kerja maksimum
Kapasitas produksi yang diperlukan
Jumlah komponen per gantungan
Jenis pelapisan serbuk
Ketebalan pelapisan yang diperlukan
Jumlah warna dan frekuensi perubahan warna
Persyaratan pra-perlakuan
Dimensi bengkel yang tersedia dan tinggi bersih
Spesifikasi energi pemanas dan listrik
Tingkat otomatisasi yang diperlukan
Berdasarkan parameter ini, CHG dapat mengembangkan solusi teknis khusus yang mencakup konveyor Power and Free, bilik semprot serbuk PP, peralatan penyemprotan otomatis, stasiun sentuh manual, sistem pemulihan serbuk, peralatan pra-perlakuan, oven pengering, dan tata letak jalur produksi secara keseluruhan.
CHG menyediakan peralatan pelapisan serbuk terintegrasi untuk produsen industri yang membutuhkan penyelesaian permukaan yang fleksibel dan transportasi benda kerja otomatis.
Kombinasi bilik semprot PP, penyemprotan elektrostatik otomatis, sentuhan manual, dan konveyor Power and Free memungkinkan jalur produksi dikonfigurasi untuk komponen logam dan persyaratan manufaktur yang berbeda.
Hubungi CHG dengan spesifikasi benda kerja Anda, tata letak pabrik, dan kapasitas produksi yang diperlukan untuk menerima proposal dan penawaran jalur pelapisan serbuk khusus.
![]()