|
|
| Nama merek: | CHG |
| Nomor Model: | AC-22 |
| MOQ: | 1 Set |
| Harga: | 100,000-300,000 USD |
| Ketentuan Pembayaran: | L/C,D/A,D/P,T/T |
| Kemampuan Penyediaan: | 10 set per tahun |
Garis Pelapisan Serbuk Otomatis yang Disesuaikan dengan Sistem Konveyor untuk Suku Cadang Logam
CHG merancang dan memasok jalur produksi pelapisan serbuk otomatis dengan sistem konveyor untuk produsen yang mencari penyelesaian permukaan komponen logam yang efisien dan dapat diulang.
Jalur produksi dapat direkayasa untuk mengakomodasi benda kerja dengan ukuran, berat, dan geometri yang berbeda, termasuk profil aluminium, suku cadang baja fabrikasi, komponen mesin, dan produk logam konduktif lainnya yang sesuai.
Dengan mengintegrasikan pra-perawatan permukaan, penyemprotan serbuk elektrostatik, pengeringan termal, dan transportasi konveyor, sistem ini menyediakan solusi terkoordinasi untuk operasi pelapisan industri.
Setiap jalur pelapisan serbuk CHG dikembangkan berdasarkan produk aktual pelanggan, target produksi, persyaratan pelapisan, dan kondisi pabrik.
Sistem pelapisan serbuk lengkap terdiri dari beberapa bagian pemrosesan yang saling terhubung.
| Peralatan | Fungsi Utama |
|---|---|
| Stasiun Pemuatan | Tempatkan benda kerja pada konveyor |
| Sistem Konveyor | Angkut komponen logam antar tahap produksi |
| Peralatan Pra-perawatan Permukaan | Hilangkan kontaminan dan siapkan permukaan logam |
| Oven Pengering | Hilangkan kelembaban sisa |
| Ruang Semprot Serbuk | Sediakan area aplikasi serbuk tertutup |
| Pistol Semprot Elektrostatik Otomatis | Aplikasikan pelapisan serbuk ke permukaan logam |
| Sistem Pemulihan Serbuk | Kumpulkan serbuk yang tersemprot |
| Oven Pengeringan | Keringkan serbuk yang diaplikasikan secara termal |
| Bagian Pendinginan | Turunkan suhu benda kerja setelah pengeringan |
| Stasiun Inspeksi | Verifikasi kualitas pelapisan |
| Stasiun Pembongkaran | Keluarkan komponen jadi |
| Sistem Kontrol Listrik | Koordinasikan peralatan dan operasi produksi |
Lingkup dan tata letak peralatan akhir dipilih sesuai dengan proses pelapisan yang dibutuhkan.
Sistem konveyor menghubungkan tahap produksi utama dan menyediakan transportasi benda kerja yang terkontrol.
Tergantung pada dimensi produk, berat, kapasitas produksi, dan kondisi bengkel, pengaturan konveyor dapat disesuaikan untuk memenuhi proses manufaktur.
Parameter rekayasa penting meliputi:
Dimensi benda kerja maksimum
Berat benda kerja individu
Jumlah komponen per gantungan atau pembawa
Kapasitas produksi yang dibutuhkan
Kecepatan konveyor
Jarak benda kerja
Tinggi bebas pabrik
Pengaturan pemuatan dan pembongkaran
Waktu tinggal pengeringan
Untuk komponen logam yang digantung, gantungan yang disesuaikan dapat dirancang untuk mempertahankan posisi benda kerja yang sesuai dan aksesibilitas pelapisan.
Tata letak konveyor dikoordinasikan dengan peralatan pra-perawatan, ruang semprot, oven pengeringan, dan ruang pabrik yang tersedia.
Bagian aplikasi serbuk menggunakan peralatan semprot elektrostatik untuk mengendapkan serbuk ke permukaan logam yang dibumikan.
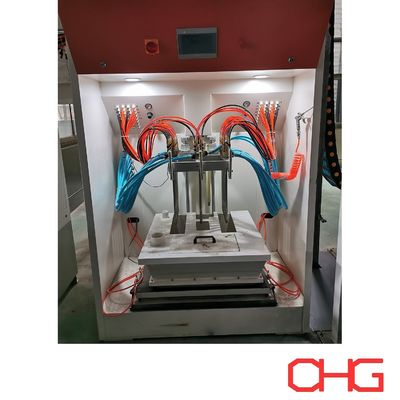
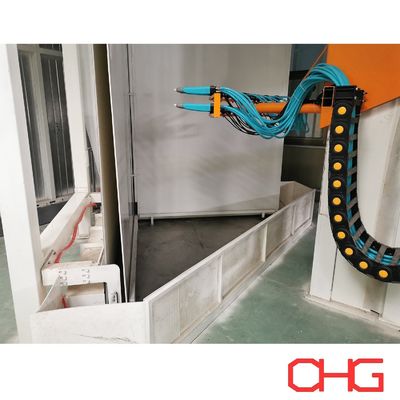
Pistol semprot otomatis dapat diatur sesuai dengan geometri benda kerja dan cakupan pelapisan yang dibutuhkan.
Tergantung pada proyek, sistem penyemprotan dapat mencakup:
Pistol serbuk elektrostatik otomatis
Resiprokator vertikal
Peralatan pengumpanan serbuk
Pengontrol pistol semprot
Stasiun sentuhan manual
Peralatan ekstraksi serbuk
Sistem pemulihan serbuk
Jumlah dan posisi pistol semprot ditentukan sesuai dengan dimensi produk, kecepatan konveyor, dan spesifikasi pelapisan.
Untuk benda kerja dengan geometri yang rumit, posisi penyemprotan tambahan atau sentuhan manual dapat dipertimbangkan.
Proses pelapisan serbuk otomatis yang khas mengikuti urutan ini:
Pemuatan → Pembersihan Permukaan → Pra-perawatan Kimia → Pengeringan Kelembaban → Penyemprotan Serbuk Elektrostatik → Pengeringan Termal → Pendinginan → Inspeksi → Pembongkaran
Pengaturan proses yang tepat tergantung pada bahan substrat, jenis pelapisan, dan kinerja produk jadi yang dibutuhkan.
Sebelum pelapisan, benda kerja logam harus dibersihkan untuk menghilangkan minyak, gemuk, debu, dan kontaminan lainnya.
Metode pembersihan dipilih sesuai dengan bahan benda kerja dan kondisi permukaan awal.
Untuk komponen baja fabrikasi, pembersihan dapat mencakup penghilangan gemuk kimia atau metode persiapan permukaan lain yang sesuai.
Produk aluminium memerlukan proses pembersihan yang kompatibel dengan paduan aluminium dan kimia pra-perawatan selanjutnya.
Setelah pembersihan, benda kerja menjalani perawatan permukaan kimia yang sesuai.
Pra-perawatan membantu menyiapkan substrat untuk pelapisan serbuk dan mendukung daya rekat dan ketahanan korosi yang dibutuhkan.
Untuk komponen baja, fosfat atau sistem pelapisan konversi alternatif dapat digunakan.
Untuk profil aluminium dan suku cadang aluminium fabrikasi, perawatan konversi krom atau bebas krom mungkin sesuai.
Sistem pra-perawatan dapat dirancang sebagai pengaturan semprot atau rendam sesuai dengan karakteristik produk dan persyaratan produksi.
Setelah pra-perawatan dan pembilasan, benda kerja memasuki bagian pengeringan.
Oven pengering menghilangkan sisa air sebelum aplikasi serbuk.
Suhu pengeringan dan waktu tinggal ditentukan sesuai dengan dimensi benda kerja, ketebalan material, dan kecepatan konveyor.
Pengeringan yang tepat membantu mengurangi cacat pelapisan yang terkait dengan kelembaban yang tersisa.
Komponen logam yang disiapkan memasuki ruang semprot serbuk.
Pistol semprot elektrostatik otomatis mengaplikasikan partikel serbuk bermuatan ke permukaan logam yang dibumikan.
Serbuk membentuk lapisan yang diendapkan sebelum benda kerja memasuki oven pengeringan.
Parameter penyemprotan disesuaikan sesuai dengan bahan serbuk, ketebalan film yang dibutuhkan, dan geometri benda kerja.
Setelah penyemprotan, konveyor memindahkan benda kerja yang dilapisi ke dalam oven pengeringan.
Selama pemanasan terkontrol, serbuk meleleh dan mengalir untuk membentuk film pelapis yang kontinu.
Untuk pelapis serbuk termoset, ikatan silang kimia mengembangkan sifat pelapisan yang ditentukan.
Proses pengeringan dirancang sesuai dengan persyaratan produsen serbuk, terutama suhu logam yang dibutuhkan dan waktu pengeringan.
Setelah pengeringan, benda kerja bergerak ke bagian pendinginan.
Pendinginan udara alami atau paksa dapat dipilih sesuai dengan kapasitas produksi dan karakteristik benda kerja.
Komponen didinginkan ke suhu yang sesuai sebelum pembongkaran dan penanganan lebih lanjut.
Produk jadi diperiksa sesuai dengan spesifikasi pelapisan pelanggan.
Item inspeksi umum meliputi:
Ketebalan film kering
Tampilan permukaan
Konsistensi warna
Daya rekat pelapisan
Tingkat kilap
Cakupan pelapisan
Cacat permukaan yang terlihat
Pengujian tambahan mungkin diperlukan sesuai dengan aplikasi yang dimaksud dan standar kualitas yang berlaku.
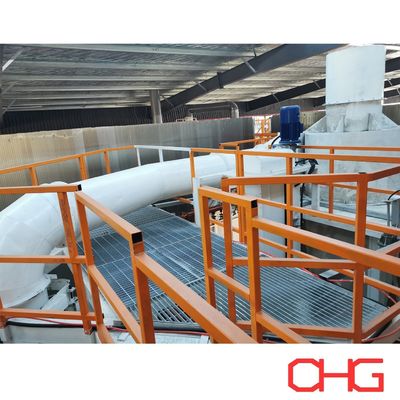
Ruang semprot menyediakan area tertutup untuk aplikasi serbuk elektrostatik.
Dimensi ruang dan bahan konstruksi dipilih sesuai dengan amplop produk, konfigurasi penyemprotan, dan persyaratan produksi.
Sistem pemulihan serbuk mengumpulkan serbuk yang tersemprot dan mendukung kondisi operasi yang sesuai di dalam ruang.
Tergantung pada aplikasi, pengaturan pemulihan dapat mencakup pemisahan siklon, filtrasi kartrid, atau peralatan pengumpulan lain yang sesuai.
Sistem dipilih sesuai dengan:
Karakteristik serbuk
Kapasitas produksi
Jumlah warna pelapisan
Frekuensi perubahan warna
Dimensi ruang semprot
Kualitas pelapisan yang dibutuhkan
Persyaratan penggunaan kembali serbuk
Serbuk yang dipulihkan dapat digunakan kembali jika kompatibel dengan rekomendasi produsen serbuk dan standar kualitas pelanggan.
Oven pengeringan adalah bagian penting dari jalur produksi pelapisan serbuk.
Desainnya harus memperhitungkan bahan benda kerja, dimensi, berat, dan kondisi pengeringan yang dibutuhkan.
Faktor rekayasa penting meliputi:
Suhu logam yang dibutuhkan
Spesifikasi pengeringan serbuk
Kecepatan konveyor
Kepadatan pemuatan benda kerja
Waktu tinggal oven
Energi pemanasan
Sirkulasi udara
Keseragaman suhu
Isolasi termal
Konfigurasi oven dikembangkan untuk mendukung kondisi pengeringan yang dibutuhkan untuk bahan pelapis yang dipilih.
Untuk produksi yang melibatkan benda kerja dengan ketebalan logam yang berbeda, kinerja pengeringan harus dievaluasi berdasarkan karakteristik produk aktual.
Peralatan penyemprotan otomatis mendukung urutan aplikasi yang konsisten untuk geometri benda kerja yang sesuai.
Sistem konveyor menghubungkan tahap pemrosesan utama dan mengurangi pemindahan komponen manual berulang.
Dimensi peralatan, pengaturan konveyor, dan posisi pistol semprot dapat disesuaikan sesuai dengan karakteristik benda kerja.
Peralatan pra-perawatan, penyemprotan, pengeringan, dan pendinginan dapat diintegrasikan ke dalam sistem produksi yang lengkap.
Peralatan ekstraksi dan pemulihan yang sesuai dapat membantu mengelola konsumsi serbuk dan mengumpulkan material yang tersemprot.
Tata letak jalur produksi dikembangkan sesuai dengan ruang bengkel yang tersedia, keluaran produksi yang dibutuhkan, dan kondisi penanganan material.
Jalur pelapisan serbuk otomatis dapat disesuaikan untuk berbagai macam produk logam, termasuk:
Profil dan ekstrusi aluminium
Lemari dan penutup listrik
Komponen furnitur logam
Rangka mesin
Struktur baja fabrikasi
Rak dan rak penyimpanan
Komponen logam otomotif
Penutup peralatan industri
Braket dan penyangga logam
Produk logam manufaktur umum
Konfigurasi peralatan akhir tergantung pada dimensi produk, bahan substrat, persyaratan pelapisan, dan volume produksi.
| Parameter | Konfigurasi yang Tersedia |
|---|---|
| Metode Pelapisan | Penyemprotan serbuk elektrostatik otomatis |
| Bahan Benda Kerja | Baja, aluminium, dan logam konduktif lain yang sesuai |
| Dimensi Benda Kerja | Disesuaikan |
| Berat Benda Kerja Maksimum | Sesuai desain konveyor |
| Sistem Konveyor | Dipilih sesuai dengan persyaratan produk dan produksi |
| Pemuatan dan Pembongkaran | Spesifik proyek |
| Pra-perawatan | Sesuai substrat dan spesifikasi pelapisan |
| Ruang Semprot | Disesuaikan |
| Pengaturan Pistol Semprot | Sesuai geometri benda kerja |
| Pemulihan Serbuk | Dipilih sesuai dengan persyaratan operasi |
| Pengeringan | Pengeringan kelembaban terintegrasi |
| Pengeringan | Oven pengeringan serbuk |
| Pendinginan | Udara alami atau paksa |
| Kapasitas Produksi | Disesuaikan |
| Sistem Kontrol | Spesifik proyek |
| Tata Letak Bengkel | Direkayasa khusus |
CHG mengembangkan setiap jalur produksi pelapisan serbuk sesuai dengan kondisi manufaktur pelanggan.
Untuk menyiapkan proposal teknis dan penawaran awal, harap berikan:
Gambar atau foto benda kerja
Bahan produk
Panjang, lebar, dan tinggi maksimum
Berat benda kerja individu maksimum
Kapasitas produksi per jam atau per hari yang dibutuhkan
Jumlah komponen per gantungan
Jenis pelapisan serbuk
Ketebalan pelapisan yang dibutuhkan
Jumlah warna pelapisan
Frekuensi perubahan warna
Persyaratan pra-perawatan permukaan
Dimensi bengkel yang tersedia
Tinggi bebas pabrik
Energi pemanasan dan pasokan listrik
Tingkat otomatisasi yang dibutuhkan
Detail ini memungkinkan tim rekayasa untuk mengevaluasi konfigurasi konveyor, proses pra-perawatan, peralatan penyemprotan, sistem pemulihan serbuk, oven pengeringan, dan pengaturan jalur produksi secara keseluruhan.
CHG menyediakan jalur produksi pelapisan serbuk terintegrasi untuk produsen industri yang membutuhkan peralatan penyelesaian permukaan yang disesuaikan.
Sistem kami menggabungkan penanganan material konveyor, pra-perawatan permukaan, penyemprotan elektrostatik otomatis, pemulihan serbuk, pengeringan termal, dan pendinginan menjadi proses produksi yang terkoordinasi.
Setiap solusi direkayasa sesuai dengan spesifikasi produk pelanggan, persyaratan pelapisan, kapasitas produksi, dan kondisi pabrik.
Hubungi CHG dengan spesifikasi benda kerja dan persyaratan produksi Anda untuk menerima proposal dan penawaran jalur pelapisan serbuk otomatis yang disesuaikan.